
EN
Tungsten Carbide Blade Guide: Mga Grado, Uri, at Paano Pumili ng Tama
Balita sa Industriya-Magtanong sa limang tao kung ano ang a talim ng tungsten carbide ay at malamang na makakakuha ka ng limang magkakaibang mga sagot. Sa isang machine shop, kadalasang tumuturo ang parirala sa isang na-index na insert na naka-clamp sa isang turn o milling holder. Sa isang film converting plant, inilalarawan nito ang isang manipis na slitter blade na tumatakbo laban sa nakalamina na pelikula sa ilang daang metro kada minuto. Sa ilalim ng lupa, maaari itong mangahulugan ng pagpasok ng button na pinindot sa isang rock drill bit, isang pick sa isang shearer drum, o isang cutter insert sa isang tunnel boring machine cutterhead. Malaki ang pagkakaiba ng mga hugis at sukat, ngunit ang materyal na pamilya sa likod ng mga ito ay pareho: cemented tungsten carbide, isang powder-metallurgy composite ng hard tungsten carbide grains na pinagsasama-sama ng isang cobalt binder.
Kami ay Gaite, isang tagagawa ng carbide na nakabase sa Changzhou, Jiangsu, at kami ay nagpindot, nagsi-sinter, at naggigiling ng tungsten carbide mula noong 1990. Sa mga dekada na iyon, halos hindi nagbago ang mga tanong na ibinibigay sa amin ng mga customer. Aling grado? Aling geometry? At paano natin gagawing mas matagal ang gilid kaysa sa huling pagkakataon? Ang artikulong ito ay naglalahad ng kung ano ang natutunan natin sa palapag ng tindahan, at kung saan talaga ang mga praktikal na desisyon.
Ano ang Pinagkaiba ng Tungsten Carbide sa Bakal
Ang isang carbide blade ay nagpapanatili ng hugis nito dahil ang materyal ay lumalaban sa parehong abrasion at deformation. Ang tigas ay karaniwang nasa pagitan ng 1400 at 1700 HV, laban sa humigit-kumulang 600 hanggang 900 HV para sa tumigas na tool steel. Higit sa lahat, ang katigasan ay nakaligtas sa init. Sa 800 hanggang 1000 degrees Celsius, ang isang carbide edge ay humihiwa pa rin habang ang isang high-speed steel edge ay lumambot na at nawala ang geometry nito. Ang cemented carbide ay nagdadala din ng mataas na compressive strength at stiffness, na may Young's modulus sa rehiyon na 550 hanggang 650 GPa, na kung ano mismo ang kailangan ng cutting edge kapag hindi ito dapat lumiko palayo sa workpiece sa ilalim ng load.
Tigas at mainit na tigas
Ang katigasan ay pinamamahalaan ng dalawang bagay: kung gaano karaming kobalt ang nasa pagitan ng mga butil ng karbida, at kung gaano kahusay ang mga butil na iyon. Maaaring maabot ng 6 na porsiyentong kobalt, submicron na grado ang tuktok ng hanay ng katigasan at magkaroon ng matalim na gilid, kaya naman nababagay ito sa mga operasyon sa pagtatapos at manipis na mga blades. Ang 10 hanggang 12 porsiyentong kobalt na grado na may magaspang na butil ay mas malambot sa papel ngunit mas lumalaban sa pag-crack sa ilalim ng epekto, na siyang talagang kailangan ng isang rock drilling insert o isang milling pick. Wala alinman sa grado ay mas mahusay sa ganap na mga tuntunin; iba't ibang tanong ang sinasagot nila.
Ang tibay ng trade-off
Walang libre. Ang karbida ay hindi yumuko bago ito masira, ito ay nabubulok. Ang lakas ng transverse rupture ay karaniwang nasa pagitan ng 2000 at 3500 MPa, at ang numero ay gumagalaw sa kabaligtaran ng direksyon sa katigasan kapag binago mo ang nilalaman ng kobalt o laki ng butil. Ang thermal cycling ay ang pangalawang presyon. Ang mga nagambalang paghiwa, paggiling, at basang pagputol ay nagtutulak ng mabilis na pag-init at paglamig sa gilid, at tumutugon ang carbide doon sa pamamagitan ng pagkakaroon ng mga thermal crack bago pa ito maubos. Ang pag-unawa kung alin sa mga mekanismong ito ang naglilimita sa buhay ng tool ay ang unang hakbang sa tamang pagtukoy ng blade.
Ang Mga Pamilyang Pangunahing Blade at Kung Saan Sila Nagtatrabaho
Ang salitang "blade" ay sumasaklaw sa malawak na pagkalat ng mga bahagi, at ang carbide na nababagay sa isang slitter blade ay bihirang ang carbide na nakaligtas sa isang mukha ng lagusan. Ang talahanayan sa ibaba ay nagmamapa sa mga karaniwang pamilya sa mga kundisyong natutugunan nila sa serbisyo. Para sa mas mahaba, walkthrough na partikular sa produkto, ang aming gabay sa tungsten carbide cutting blade mga uri at gamit napupunta sa higit pang detalye sa geometry at paghahanda ng gilid.
| Pamilya ng Blade | Karaniwang kondisyon sa pagtatrabaho | Mga katangian ng karbida na mahalaga |
|---|---|---|
| Indexable cutting blade o insert | Pag-ikot, paggiling, pag-ukit at paghihiwalay ng bakal, cast iron o non-ferrous na workpiece | 6 hanggang 12 porsiyentong kobalt, pinong hanggang katamtamang butil, coating at edge hone na tugma sa operasyon |
| Manipis na slitter at trimming blade | Patuloy na paghiwa ng pelikula, foil, papel at nakalamina na nagko-convert na stock | Submicron grain, mataas ang tigas, straightness sa micrometer range, minimal burr |
| Tunnel boring machine insert | Pag-roll at pag-scrape ng contact sa bato sa isang cutterhead sa ilalim ng mataas na thrust | Katamtaman hanggang magaspang na butil na may nakataas na cobalt, paglaban sa thermal fatigue at spalling |
| Road milling tool at pick | Paggiling ng aspalto o konkretong simento na may paulit-ulit na pag-load ng shock | Magaspang na butil, 8 hanggang 12 porsiyentong kobalt, mahusay na panlaban sa pagsusuot sa init at pagpapanatili ng katawan |
| Button ng rock drilling at ipasok | Down-the-hole hammer o rotary drilling sa matitigas na abrasive formations | Magaspang na butil na may mataas na lakas ng epekto at paglaban sa pag-pull-out ng butil |
| Round shank pick | Pagputol ng uling at malambot na bato sa mga drum ng shearer o roadheader | Balanseng tigas at tigas, maaasahang brazed joint sa steel shank |
| Stamping die insert | Blanking, forming, drawing at malamig na heading ng sheet metal sa mataas na volume | Mataas na compressive strength, medium to coarse grain, paglaban sa chipping at galling |
Ang isang pattern ay tumatakbo sa talahanayan. Habang tumataas ang kalubhaan ng epekto, tumataas ang nilalaman ng kobalt at nagiging magaspang ang istraktura ng butil; habang nagiging priyoridad ang surface finish at dimensional precision, ang materyal ay gumagalaw sa kabilang paraan. Ang pagpili sa maling direksyon ay ang nag-iisang pinakakaraniwang dahilan kung bakit maagang nabigo ang isang talim.
Paano Magbasa ng Grado ng Carbide Bago Ka Umorder
Ang mga pagtatalaga ng grado ay naiiba sa bawat supplier, na nagpapahirap sa mga numero ng catalog na direktang ihambing. Ipinapaliwanag ng apat na variable ang karamihan sa pagkakaiba sa performance, at dapat nasa talahanayan ang apat bago gumawa ng desisyon sa pagbili.
- Kobalt na nilalaman. Ang yugto ng binder. Ang anim na porsiyentong kobalt ay naghahatid ng pinakamataas na paglaban sa pagsusuot; sampu hanggang labindalawang porsyento ang nakikipagkalakalan sa ilan sa mga wear resistance para sa impact strength at crack resistance.
- Laki ng butil. Ang mga marka ng submicron na mas mababa sa 0.8 micrometres ay nagbibigay ng pinakamataas na tigas at pinakamatalim na gilid. Ang mga magaspang na grado na 3 hanggang 6 micrometres ay sumisipsip ng shock at lumalaban sa spalling sa paggawa ng bato at pavement.
- Patong. Ang CVD at PVD coatings ay nagpapababa ng friction at nililimitahan ang paglipat ng init sa insert sa panahon ng steel at cast iron machining. Ang mga hindi pinakintab na grado ay kadalasang mas mahusay na sagot para sa aluminyo, plastik at mga materyales na nakabatay sa kahoy.
- Paghahanda ng gilid. Ang isang razor-sharp edge ay nababagay sa pagtatapos at malambot na mga workpiece. Ang isang honed o T-landed edge ay lumalaban sa micro-chipping sa roughing at interrupted cutting, kung saan ang isang matalim na gilid ay basta na lang masisira.
Idagdag ang paraan ng pagsali sa listahang iyon. Kung ang isang blade ay brazed, shrink-fitted, o mechanically clamped ay nagbabago sa mga stress na nakikita nito sa interface, at ang brazing practice ay karapat-dapat ng pansin gaya ng grade mismo.
Kung saan Unang Nabigo ang Blades
Kapag ang isang talim ay bumalik na pagod na, ang kapaki-pakinabang na tanong ay hindi kung gaano katagal ito tumagal ngunit kung paano ito namatay. Karamihan sa mga pagkabigo na hinihiling sa amin na suriin ay nahulog sa isang maliit na bilang ng mga kategorya.
- Edge chipping. Karaniwang tanda ng hindi sapat na katigasan, labis na feed, o isang toolholder na may masyadong maraming runout.
- Flank wear. Ang normal, unti-unting mekanismo ng pagsusuot. Kung ito ay biglang bumilis, ang bilis ng pagputol o ang tigas ng workpiece ay lumipat sa labas ng comfort zone ng grado.
- Pagsuot ng bunganga. Pakikipag-ugnayan ng kemikal sa pagitan ng chip at ang rake face sa mataas na temperatura, pinaka-karaniwan kapag machining steel sa mataas na bilis.
- Thermal cracking. Magsuklay ng mga bitak na dulot ng naantala na pagputol gamit ang coolant na inilapat, o ng hindi matatag na kondisyon ng pagputol.
- Pagpapatigas ng kabiguan. Mga bitak na nagmumula sa kasukasuan, kadalasan mula sa hindi pantay na pag-init, labis na metal na tagapuno, o paggiling ng stress pagkatapos ng pagsali.
- Pag-leaching ng binder. Pag-aalis ng cobalt sa pamamagitan ng mga agresibong coolant o corrosive media, na nag-iiwan ng mahina, porous na layer sa ibabaw.
Ang bawat dahilan ay tumuturo sa ibang pag-aayos: isang mas mahigpit na grado, isang binagong paghahanda sa gilid, isang pinahiran na variant, o simpleng pagbabago sa mga parameter ng machining. Ang pagpapalit ng talim nang hindi sinusuri ang mekanismo ay kadalasang nagdudulot muli ng parehong kabiguan.
Mula sa Powder hanggang sa Tapos na Gilid
Sa aming planta sa Changzhou, nagsisimula ang isang blade bilang tungsten carbide powder na hinahalo sa cobalt at pinindot sa mga TPA presses sa isang hugis na malapit sa huling anyo. Ang low-pressure sintering pagkatapos ay nagpapa-densify sa bahagi, at ang kasanayan ay nakasalalay sa paghawak sa parehong tigas at porosity sa loob ng mahigpit na mga limitasyon sa buong batch. Sumusunod ang paggiling at paghahanda sa gilid, gamit ang mga kagamitang na-import mula sa Germany at five-axis tool grinder mula sa Australasia, kasama ang isang digital tool presetter mula sa Sweden at may karanasang teknikal na kawani na alam kung paano gamitin ito. Ang puno proseso ng pagmamanupaktura ng tungsten carbide cutting blades ay inilarawan nang detalyado sa ibang lugar sa site na ito.
Ang kontrol sa kalidad ay tumatakbo sa parehong chain. Nagtatrabaho kami sa ISO 9001 at ISO 14001 system, at ang aming mga high-precision na drills, reamers at finishing tool ay ginawa sa isang German standard na sistema ng produksyon para mapalitan ng mga ito ang imported na tooling nang hindi muling nagkwalipika ng isang proseso. Para sa mga customer sa paggawa ng makina at pangkalahatang makinarya, ang pagpapalit na iyon ay kadalasang ang punto ng buong ehersisyo: ang parehong kalidad ng butas at ang parehong pagkakapare-pareho ng batch, sa mas mababang halaga sa bawat bahagi.
Mga Tala ng Application mula sa Shop Floor
Pagputol ng metal
Para sa pagliko at paggiling, ang pag-uusap ay karaniwang nagsisimula sa materyal ng workpiece at tigas ng makina sa halip na sa mismong talim. Ang isang matibay na makina na may matatag na setup ay gagantimpalaan ng isang mas mahirap, mas matalas na talim; parusahan ito ng mas magaan na makina. Ang pagtutugma ng grado sa makina, hindi lamang sa workpiece, ay kung saan nakaupo ang karamihan sa pakinabang.
 Tungsten Carbide Cutting Blade Nakukuha ng mga tool sa pagputol ng tungsten carbide ang kinakailangang katumpakan ng dimensyon at kalidad ng ibabaw sa pamamagitan ng pag-alis ng mga labis na materyales ng mga bahaging naka-machine. Tingnan ang Produkto →
Rock drilling at tunneling
Sa gawaing pagbabarena at tunneling, ang kalaban ay nabigla. Ang mga magaspang na butil, mas mataas na kobalt na grado na may mahusay na suportadong insert seat ay nakaligtas sa impact loading na sumisira sa mas matitigas na materyales. Ang pansin sa brazing, insert protrusion at hole fit ay kasinghalaga ng grade specification.
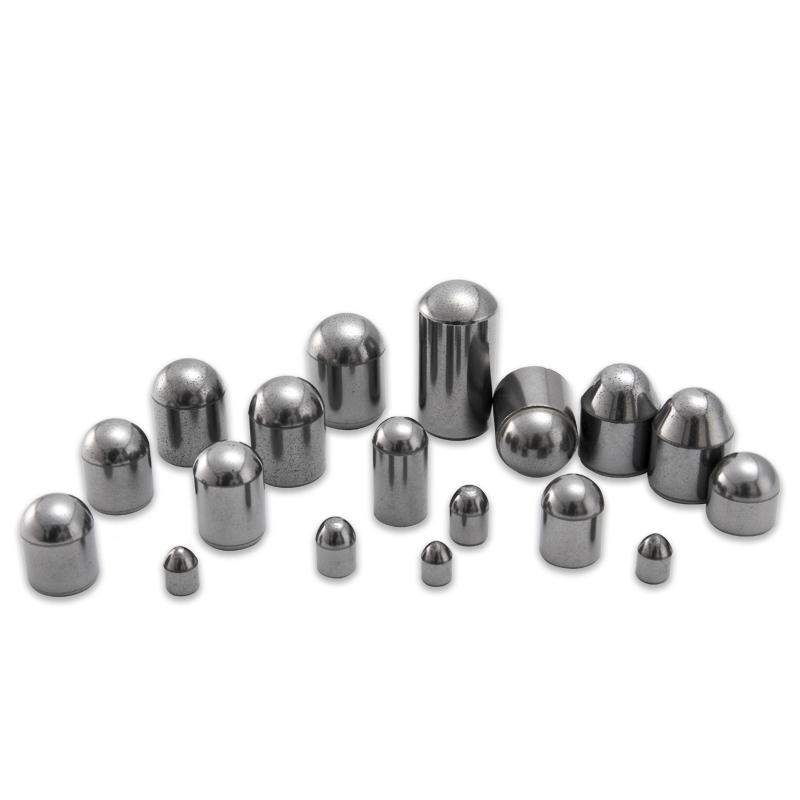
Tungsten Carbide Rock Drilling Tools Bilang isang tradisyunal na tool sa pagbabarena ng pagmimina, ang mga tool sa pagbabarena ng tungsten carbide rock ay napapailalim sa mga kumplikadong epekto tulad ng epekto at pagkasira, at ang mga kondisyon sa pagtatrabaho ay malupit... Tingnan ang Produkto → Pagtatatak at pagbubuo
Sa dies, ang talim ay hinihiling na humawak ng isang dimensyon sa daan-daang libong mga stroke habang sumisipsip ng mga side load. Ang mataas na compressive strength at chipping resistance ay mas mahalaga kaysa sa peak hardness, at ang maayos na suportadong insert ay tatagal sa mas mahirap ngunit hindi suportado ng isang malawak na margin.
Tungsten Carbide Stamping Die Sa proseso ng pagmamanupaktura, ang mamatay ay kailangang makatiis ng malaking alitan at pagsusuot. Kung ikukumpara sa iba pang mga materyales, ang aming tungsten carbide dies ay may mas mahabang buhay ng serbisyo, taya... Tingnan ang Produkto → Ang aming sariling hanay ay sumasaklaw sa mga cutting blades, tunnel boring machine insert, road milling tool, rock drilling tool, round shank pick para sa pagmimina ng karbon, at stamping dies, at kami ay nagdidisenyo ng custom na tooling kung saan ang karaniwang bahagi ay hindi akma sa aplikasyon.
Isang Praktikal na Checklist Bago Mo Tumukoy ng Blade
- Anong materyal ang pinuputol, at sa anong tigas o abrasiveness?
- Tuloy-tuloy ba o naantala ang hiwa, at gaano kalubha ang pag-load ng shock?
- Paano hinahawakan ang talim: naka-clamp, naka-brazed, naka-shrink-fit, o nakadikit sa isang upuan?
- Ano ang kondisyon ng makina, kabilang ang spindle runout, rigidity at paghahatid ng coolant?
- Aling failure mode ang nagtapos sa buhay ng nakaraang blade?
- Maaari bang igiling muli ang talim, at ilang regrinds ang makatotohanan bago palitan?
Sagutin nang tapat ang anim na tanong na iyon at kadalasang pinipili ng grado, geometry at paghahanda sa gilid ang kanilang mga sarili. Kung hindi, mas gugustuhin naming gumugol ng dalawampung minuto sa pagtalakay sa aplikasyon kaysa ipadala ang isang bahagi na nabigo pagkaraan ng tatlong linggo at gastos ang customer sa isang production shift.
Ang isang tungsten carbide blade ay isang maliit na bahagi na may napakalaking epekto sa gastos sa bawat bahagi, kung ito man ay trimming film sa mataas na bilis o may hawak na tunnel boring machine sa linya. Ang mga materyal na gantimpala ay nagmamalasakit: ang tamang grado para sa pag-load, isang geometry na tumugma sa operasyon, at isang paraan ng pagsasama na hindi nag-aalis sa gawain ng sintering furnace. Iyan ang aming pinagtutuunan ng pansin mula noong 1990, at ito ang dahilan kung bakit patuloy kaming nagtatanong sa mga customer kung paano nabigo ang talim, hindi lamang kung gaano kabilis nila gusto ang susunod na kargamento.
Ang aming mga produkto //
Mga Kaugnay na Produkto

Kung interesado ka sa aming mga produkto, mangyaring kumonsulta sa amin
